

Hej, jeśli kiedykolwiek kupowałeś maszyny do granulacji tworzyw sztucznych EPE, prawdopodobnie słyszałeś termin „współczynnik kompresji” częściej, niż możesz zliczyć – szczególnie od nas, Twojego ulubionego dostawcy granulatorów EPE, gdy rozmawiamy o niestandardowych kompilacjach lub wskazówkach dotyczących rozwiązywania problemów. Ale bądźmy szczerzy: większość ludzi albo to pomija, bo brzmi zbyt technicznie, albo jest tak zdezorientowany żargonem, że po prostu kiwa głową i ma nadzieję, że wszystko się wyjaśni. Spoiler: pominięcie tej części prowadzi do późniejszych bólów głowy – takich jak splątane pellety, zakleszczone śruby, a nawet spalony plastik, który rujnuje całą partię. Dzisiaj rozkładam to na części, tak jakbyśmy pili kawę po długim dniu w fabryce, bez konieczności posiadania wymyślnego doktoratu.
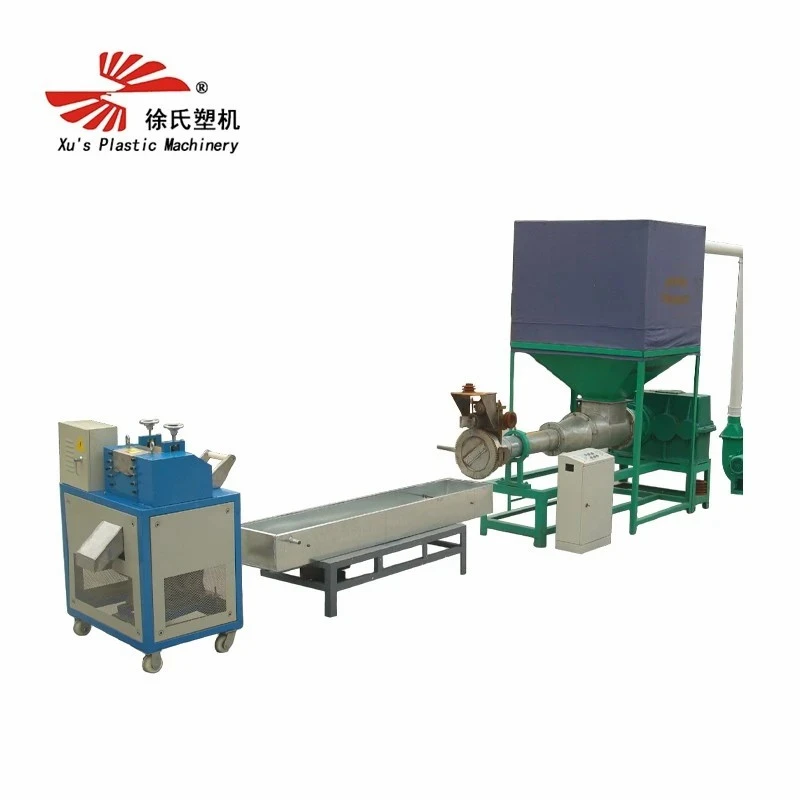
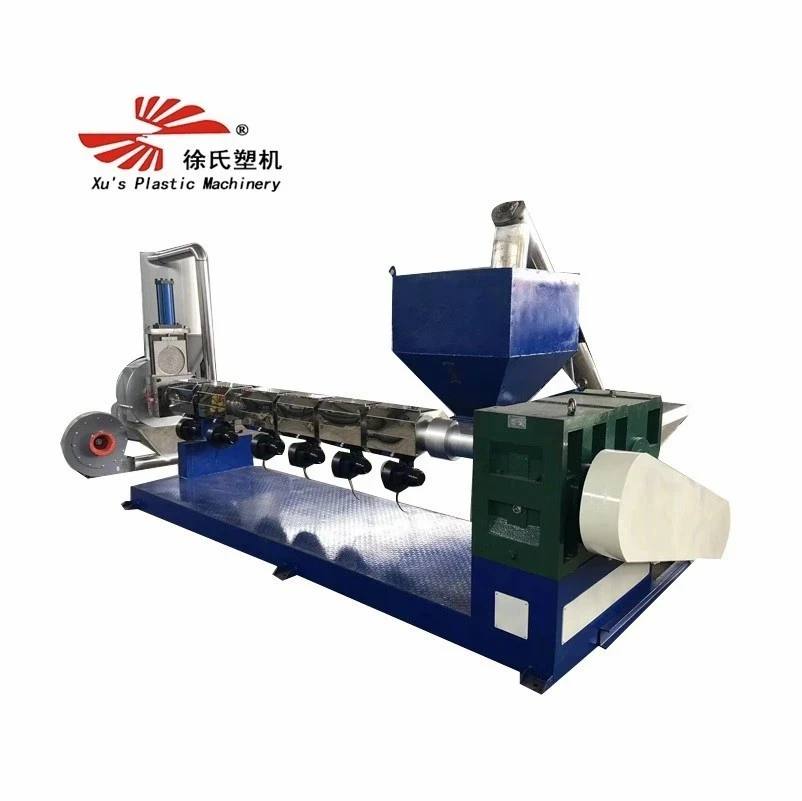
Na początek zacznijmy od podstaw dla każdego, kto dopiero zaczyna przygodę z EPE (spieniony polietylen, jeśli dopiero uczysz się akronimu). EPE to superlekki, spieniony materiał plastikowy używany do pakowania elektroniki, mebli, a nawet opakowań do żywności — dzięki czemu jest sprężysty, ma wiele kieszeni powietrznych i jest znacznie mniej gęsty niż sztywne tworzywa sztuczne, takie jak PP czy HDPE. To wielka sprawa, jeśli chodzi o stopień sprężania, ponieważ EPE zachowuje się zupełnie inaczej niż zwykłe odpady plastikowe. Współczynnik kompresji to nie tylko liczba, którą wyciągamy z powietrza; jest to najważniejsze ustawienie, w jaki sposób granulator przekształca nieporęczny, przewiewny złom EPE w jednolite, nadające się do użytku pelety.
Poczekaj, szybkie sprawdzenie definicji, zanim przejdę dalej: stopień sprężania (CR) dla granulatorów to porównanie objętości materiału na końcu podajnika ślimaka (gdzie zrzucasz złom EPE) z objętością na końcu tłoczenia (gdzie stopiony, sprasowany plastik jest wypychany, tworząc granulki). Obliczamy go dzieląc głębokość kanału ślimaka na zasilaniu przez głębokość kanału ślimaka na końcu dozującym (część, w której tworzywo sztuczne jest całkowicie stopione i gotowe do kształtowania). Zatem jeśli śruba ma kanał zasilający o głębokości 12 mm i głębokość dozowania 3 mm, oznacza to stopień sprężania 4:1 – łatwa matematyka, prawda?
Oto, czym EPE różni się od innych tworzyw sztucznych. Zwykły sztywny plastik ma dość stałą gęstość, więc CR 3:1 lub 4:1 sprawdza się w większości przypadków. Ale EPE? To jak praca z poduszką pełną plastikowych koralików. Ta puszysta, wypełniona powietrzem struktura oznacza, że trzeba wycisnąć całe powietrze, zanim plastik będzie mógł się równomiernie stopić. Jeśli stopień sprężania jest zbyt niski, złom EPE nie zostanie wystarczająco zagęszczony – powietrze zostanie uwięzione w stopionym materiale, co prowadzi do chwiejnych, niespójnych granulek, które albo są pełne szczelin, albo pękają w połowie procesu. Z drugiej strony zbyt wysoka powoduje nadmierne ściskanie tej piankowej substancji, co może powodować nadmierne tarcie i ciepło. Spalony plastik jest najgorszy, szczególnie w przypadku EPE – niszczy wsad, zatyka ekrany, a nawet szybciej zużywa śrubę. Dlatego właśnie w przypadku EPE nie używamy tylko uniwersalnego CR; dostosowujemy go w zależności od tego, czy pracujesz z postindustrialnymi wykończeniami EPE, pokonsumenckim złomem EPE, czy nawet EPE zmieszanym z odrobiną innych spienionych tworzyw sztucznych.
Porozmawiajmy o ulubionym miejscu EPE, ponieważ po to są zbudowane nasze maszyny. W 9 przypadkach na 10 granulatory EPE pracują ze stopniem sprężania pomiędzy 5:1 a 7:1. Tak, to więcej niż w przypadku sztywnego plastiku, ale dokładnie tyle jest potrzebne, aby wycisnąć całe powietrze ze spienionego EPE. Zaraz, ale po co ten zasięg? Jeśli pracujesz z superlekkim materiałem EPE o małej gęstości (jak cienka pianka do pakowania, którą otaczasz telefon), być może będziesz musiał zwiększyć go do 7:1, aby upewnić się, że jest wystarczająco zbity przed stopieniem. Jeśli masz do czynienia z nieco gęstszym EPE (np. grubszym opakowaniem sprzętu AGD), CR 5:1 lub 5,5:1 sprawdzi się idealnie – nie chcesz go nadmiernie ściskać i powodować ciepła tarcia.
Nie jest to coś, co można ustawić i zapomnieć. Dostosowujemy również CR w oparciu o to, co jest połączone z naszym granulatorem. Na przykład, jeśli używasz granulatora z pierścieniem wodnym od strony czołowej matrycy do wytwarzania idealnie okrągłych peletek EPE, CR musi być w sam raz – zbyt dużo uwięzionego powietrza doprowadzi do nierównego cięcia peletek, ponieważ tworzywo sztuczne nie jest równomiernie roztopione, gdy uderza w matrycę. Tutaj możesz sprawdzić nasz wysokowydajny granulator z pierścieniem wodnym z matrycą czołową:Granulator z pierścieniem wodnym Die Face— projektujemy nasze granulatory EPE tak, aby dokładnie się z nimi synchronizowały, więc nie musisz bawić się z niedopasowanymi ustawieniami.
Kolejna rzecz wpływająca na stopień kompresji? Do czego używasz pelletu. Jeśli tworzysz przedmieszkę z EPE jako żywicą nośną, stopień kompresji musi być spójny, aby uzyskać równomierną dyspersję kolorów. W tym celu naszą linię granulatorów z pierścieniem wodnym przedmieszki łączy się z granulatorami EPE ustawionymi na stały współczynnik CR wynoszący 6:1 — jest on ustawiony tak, aby utrzymać równomierność stopu, dzięki czemu przedmieszka miesza się równomiernie za każdym razem. Szczegóły możesz zobaczyć tutaj:Granulator z pierścieniem wodnym i koncentratem
Poczekaj i nie zapominajmy o efektywności energetycznej — wiemy, że obecnie każda firma monitoruje swoje rachunki za energię. Jeśli prowadzisz linię do recyklingu EPE o dużej wydajności, maszyna o dobrze dobranym stopniu sprężania nie będzie marnować energii na wyciskanie powietrza, które nie wymaga dodatkowego ciśnienia. Właśnie dlatego nasze energooszczędne, ekologiczne maszyny do granulowania są zbudowane z niestandardowymi współczynnikami kompresji dostosowanymi do EPE, zmniejszając zużycie energii nawet o 15% w porównaniu do standardowych granulatorów, które widziałem. Ciekawski? Sprawdź tutaj:Energooszczędna ekologiczna maszyna do granulowania
Ponadto w przypadku większych operacji, w których codziennie przetwarzane są tony złomu EPE, nasz system granulowania do recyklingu odpadów plastikowych został zaprojektowany z modułowymi opcjami śrub — można wymieniać śruby o różnych stopniach sprężania w zależności od rodzaju EPE przetwarzanego danego dnia. Na przykład, jeśli przechodzisz z cienkiej pianki opakowaniowej na grubsze arkusze EPE, nie musisz kupować zupełnie nowej maszyny; po prostu zmień śrubę. Ta elastyczność zmienia reguły gry dla producentów przetwarzających zmieszany złom EPE. Więcej o systemie dowiesz się tutaj:System granulowania odpadów z tworzyw sztucznych do recyklingu
A jeśli szukasz połączenia EPE z wypełniaczami do celów takich jak izolacja lub opakowanie o dodatkowej sztywności, najlepszym wyborem będzie granulator dwuślimakowy o dużej zawartości wypełniacza. Maszyny te mają jeszcze bardziej precyzyjną kontrolę stopnia sprężania — podwójne śruby umożliwiają równomierne dozowanie zarówno EPE, jak i wypełniacza, dzięki czemu stopień sprężania jest zrównoważony, aby uniknąć nadmiernego ścinania lub niedostatecznego zagęszczenia zmieszanego materiału. Idealny, gdy nie tylko poddajesz recyklingowi EPE, ale także modernizujesz go w celu uzyskania nowych produktów. Szczegóły tutaj:Granulator dwuślimakowy o dużej zawartości wypełniacza
A teraz kilka typowych błędów, które ludzie popełniają przy współczynniku kompresji dla EPE, ponieważ gram w tę grę dostawcy wystarczająco długo, aby słyszeć wszystkie te straszne historie. Po pierwsze, ślepe kopiowanie ustawień konkurencji. To, że ich granulator radzi sobie ze złomem EPE, nie oznacza, że zadziała również w przypadku Twojego — różne gęstości EPE, różne wydajności, a nawet różne konstrukcje ślimaków – wszystko to zmienia to, jakiego CR potrzebujesz. Po drugie, ignorowanie konserwacji. Zużyta śruba ma nierówną głębokość kanałów, przez co stopień sprężania spada bez Twojej wiedzy. Prowadzi to do słabego zagęszczenia, o czym mówiliśmy wcześniej. Zawsze przypominamy naszym klientom, aby co 6 miesięcy sprawdzali kanały śrubowe, aby upewnić się, że CR jest nadal zgodny ze specyfikacją. Po trzecie, bieganie za szybko. Większa prędkość śruby może spowodować zbyt szybkie nagrzewanie się tworzywa sztucznego, więc możesz ulec pokusie podbicia CR, aby to zrekompensować – nie, to tylko zwiększa tarcie, co prowadzi do spalenia materiału. Dopasuj prędkość wkręcania do swojej CR i typu EPE, a unikniesz 90% problemów.
Kolejna kwestia: stopień sprężania nie dotyczy tylko granulatorów jednoślimakowych. Modele dwuślimakowe, które są często używane do mieszania, również mają stopień sprężania – chociaż jest on obliczany nieco inaczej, ponieważ dwie śruby współpracują ze sobą. Ale podstawowa zasada jest taka sama: potrzebne jest wystarczające zagęszczenie, aby usunąć powietrze i równomiernie stopić EPE, bez nadmiernego ścinania materiału. Właśnie dlatego nasze granulatory dwuślimakowe o dużej zawartości wypełniacza mają zmienny stopień sprężania, który można regulować na bieżąco, co jest bardzo pomocne podczas testowania nowych mieszanek wypełniacza EPE.
Poczekaj, wróćmy do tego, dlaczego ma to znaczenie dla Twoich wyników finansowych. Klienci przychodzili do nas po zakupie taniego granulatora EPE od nieznanego dostawcy, myśląc, że zaoszczędzą pieniądze, a co dwa tygodnie mieli przestoje w produkcji z powodu złego pelletu lub spalonego plastiku. W rezultacie wydają znacznie więcej na naprawy i utracone materiały, niż gdyby kupili maszynę wysokiej jakości z wbudowanym odpowiednim stopniem sprężania. Uzyskanie CR od samego początku oznacza mniej odpadów, mniej awarii, bardziej spójny produkt i niższe rachunki za energię. To jeden z tych drobnych szczegółów technicznych, który ma ogromne znaczenie w codziennych operacjach.
Jeśli więc szukasz maszyny do granulowania tworzyw sztucznych EPE, nie pytaj tylko o cenę lub pojemność — zapytaj o stopień sprężania dostosowany specjalnie do EPE. Dobry dostawca poświęci czas, aby zapytać, jakiego rodzaju EPE przetwarzasz (poprzemysłowy, pokonsumencki, mieszany itp.), do czego używasz peletów i wielkość produkcji, aby zasugerować właściwą CR i konfigurację maszyny. Robimy to od lat, więc nie tylko sprzedajemy Ci maszynę i zanurzamy – współpracujemy z Tobą, aby upewnić się, że współczynnik kompresji jest idealnie dostosowany do Twoich potrzeb, a także oferujemy wsparcie, jeśli kiedykolwiek będziesz musiał go dostosować.
Niezależnie od tego, czy prowadzisz małą firmę, która dopiero rozpoczyna recykling złomu EPE, czy też dużego producenta chcącego unowocześnić swoją linię przetwarzania odpadów, uzyskanie odpowiedniego stopnia sprężania nie podlega negocjacjom. Jeśli masz pytania dotyczące granulatorów EPE, niestandardowych konfiguracji CR lub któregokolwiek z naszych powiązanych systemów granulacji, o których wspomniałem wcześniej, skontaktuj się z nami, aby porozmawiać o Twoich potrzebach. Jesteśmy tutaj, aby pomóc Ci znaleźć właściwe rozwiązanie, a nie tylko dokonać sprzedaży.
Referencje
- Technologia Tworzyw Sztucznych. „Podstawy stopnia sprężania w wytłaczarkach jednoślimakowych”. 2022
- Stowarzyszenie Recyklingu EPE. „Kluczowe parametry granulowania ekspandowanego polietylenu”. 2021
- Zaawansowany sprzęt z tworzyw sztucznych. „Współczynniki kompresji granulatora dla spienionych tworzyw sztucznych”. 2023